
Outils progressifs pour pièces de grande série
Outils progressifs pour pièces automobiles de grande série alimentées en bande : pattes, renforts, pièces d'assise et de structure. Mise en bande simulée.
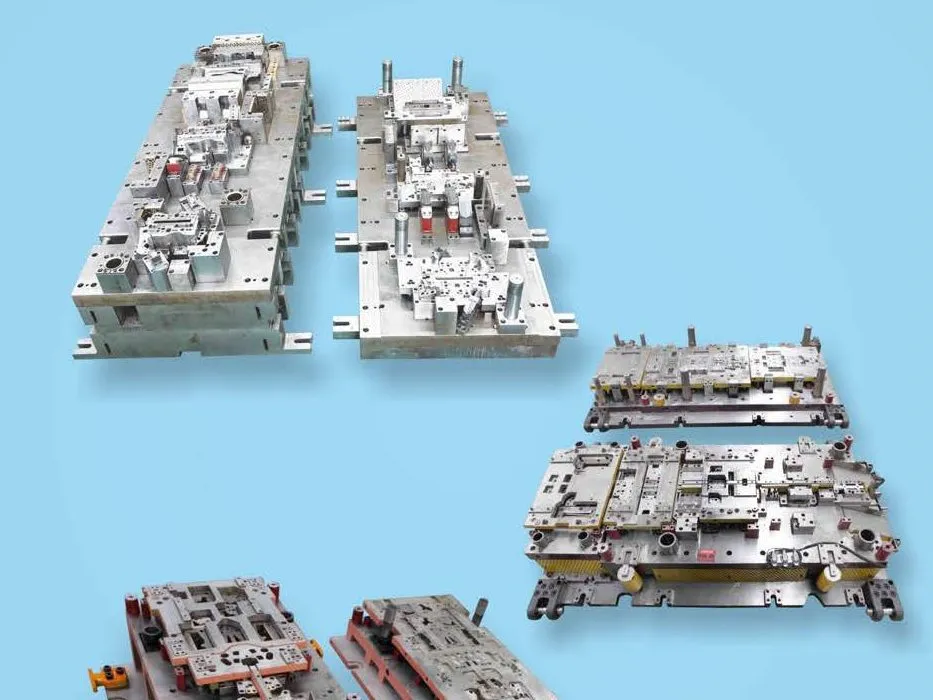
Le principe de l’outil progressif
Un outil progressif est alimenté en bande depuis une bobine. À chaque coup de presse, la bande avance d’un pas et chaque poste réalise une opération : poinçonnage, grugeage, pliage, emboutissage, détourage. La pièce reste attachée à la bande porteuse jusqu’au dernier poste, qui la sépare.
Les pièces concernées
L’outil progressif convient aux petites et moyennes pièces produites en grands volumes : pattes, renforts, pièces de structure de siège et de châssis. Il offre la cadence la plus élevée et le coût pièce le plus bas une fois l’outil en production.
Mise en bande et simulation
La mise en bande fixe le nombre de postes, le pas et la consommation de matière. Nous l’optimisons par simulation de formage avant la conception de l’outil, pour maîtriser l’amincissement, le retour élastique et la mise au mille.
Construction et mise au point
Les outils progressifs sont réalisés en acier à outils avec inserts et poinçons traités, selon vos standards. Chaque outil est mis au point dans nos usines, mesuré jusqu’à la réception et livré avec sa maquette de contrôle.
Questions fréquentes
Transfert ou progressif : lequel pour ma pièce ?
Cela dépend de la taille, de la profondeur et du volume de la pièce. Envoyez-nous votre donnée pièce : nous recommanderons le type d'outil après étude de faisabilité.
Quelles largeurs de bande pouvez-vous essayer ?
Nos dérouleurs-redresseurs acceptent des bandes jusqu'à 1 600 mm de large.
Un projet ?
Outils, ligne clé en main ou production en série : parlez-nous de votre projet, nous revenons vers vous.